
Koboltbasert legeringspulver får sjelden mye oppmerksomhet før en del slutter å virke. I løpet av årene har vi sett det redde ventilseter som ble skiftet ut med noen måneders mellomrom, holde pumpestempler i live i kjemiske fabrikker, og holde overflaten på varme, slipende valser lenge etter at mykere materialer hadde gitt opp. Hvis du bestemmer deg for om en koboltlegering passer for bruken din, går denne veiledningen gjennom hva pulveret faktisk er, hvilke familier som betyr noe i praksis, hvordan det lages, og hvordan du velger en karakter uten å betale for egenskaper du aldri vil bruke.
Hva koboltbasert legeringspulver egentlig er
Koboltbasert legeringspulver er et metallisk råmateriale der kobolt danner basis for kjemien, vanligvis bidrar et sted mellom 40% og 65% av den totale vekten. Alt annet er lagt til bevisst, element for element, for å gjøre en bestemt jobb. Krom, normalt 20 % til 30 %, bygger det beskyttende oksidlaget som motstår oksidasjon og varm korrosjon. Wolfram og molybden øker varmestyrken og kombineres med karbon for å danne harde karbidpartikler. Karbon er effektivt hardhetsskiven: et høyere karbonnivå gir mer karbid, mer slitestyrke og mindre duktilitet. Nikkel forbedrer seighet og termisk stabilitet, mens silisium, bor og jern vises i mindre mengder for å justere smelteatferd og kostnad.
Det er også en metallurgisk grunn til at disse legeringene oppfører seg så annerledes enn nikkel- eller jernbaserte pulvere. Kobolt endrer krystallstruktur med temperaturen, og dens lave stablingsfeilenergi gjør at den kan herde under glidende kontakt. Det praktiske resultatet er uvanlig motstand mot gnaging, kavitasjon og metall-til-metall-slitasje, som er nøyaktig den type skade som ødelegger en tetningsoverflate selv når bulkhardheten til en del ser helt tilstrekkelig ut på papiret.
Hovedtyper og hva hver enkelt gjør bra
Koboltfamilien er bred, og karakternavn alene forteller deg veldig lite. Det er langt mer nyttig å sortere pulver etter jobben de forventes å utføre.
| Familie | Typiske legeringselementer | Hardhetsområde | Passer best til |
|---|---|---|---|
| Co-Cr-W-C | 25-30 % Cr, 4-15 % W, 0,5-3 % C | 38-52 HRC | Alvorlig slitasje og metall-til-metall-glidning ved temperatur |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, lavkarbon | 25-35 HRC | Korrosjon pluss varme, der slagtoleranse er viktig |
| Co-Cr-W-Ni | Cr og W med 5-15% Ni | 30-45 HRC | Slitasjemotstand der sprekker er et reelt problem |
| Co-Ni-Cr-W | Høy Ni, moderat Cr og W | 25-40 HRC | Varm hardhet kombinert med bedre seighet |
| Co-Cr-W-C med karbidtilsetning | Karbid blandet inn i koboltmatrisen | 50-60 HRC og over | Skjærekanter og ekstreme slitende forhold |
Hardhet er imidlertid bare ett tall. En 50 HRC koboltlegering med en tung karbidfraksjon kan være et dårlig valg for en overflate som tåler støt, mens en mykere, tøffere kvalitet kan overleve den med stor margin. Før vi anbefaler en kjemi, spør vi vanligvis hvordan feilen ser ut på den skadede delen, fordi det enkeltspørsmålet sparer mer penger enn noe spesifikasjonsark.
 Koboltbasert legeringspulver for slitasje og høytemperaturservice Kobolt-krom-wolfram-pulver for overleggssveising, spraysveising og høytemperaturkomponenter; flere karakterer og hardhetsområder støtter beslutninger om slitasje, korrosjon og slag. Se produkt →
Hvorfor disse legeringene overlever vanskelige forhold
Omdømmet til koboltlegeringer hviler på en kombinasjon av egenskaper som sjelden vises sammen i ett materiale.
- Varm hardhet: disse legeringene beholder nyttig hardhet opp til omtrent 600 til 800 grader Celsius, og det er grunnen til at de er vanlige i varmforming og ventilapplikasjoner.
- Slitasjemotstand mot gnagsår og lim: koboltoverflater motstår sveising til en overflate, slik at glideparene varer betydelig lenger.
- Kavitasjonserosjonsmotstand: pumper, propeller og hydrauliske komponenter drar mer nytte av dette enn av rå hardhet.
- Oksidasjons- og sulfideringsmotstand: Det kromrike oksidlaget beskytter overflaten i ovns- og røykgassmiljøer.
- Korrosjonsbestandighet: ytelsen varierer med kjemi, men kobolt-kromkvaliteter håndterer mange syrer, klorider og prosessstrømmer godt.
- Bindingsadferd: kobolt pulveriserer lett våte stålunderlag, noe som gir kledning og spraysveising en pålitelig metallurgisk binding.
Avveiningene er like reelle. Kobolt er et dyrt metall, maskinering av en koboltbasert avsetning er sakte arbeid, og en dårlig kontrollert prosess kan fortynne belegget med jern fra underlaget til egenskapene du har betalt for forsvinner. Disse legeringene tjener kostnadene på bestemte steder, ikke overalt.
Hvordan pulveret er laget og hva du bør sjekke
Det meste av koboltbasert legeringspulver i dag produseres ved gassforstøvning. Ladningen smeltes, ofte under vakuum eller en inert atmosfære, slik at reaktive elementer som krom ikke går tapt for oksidasjon, og væskestrømmen brytes opp av en høytrykksgassstråle til fine dråper som størkner til nesten sfæriske partikler. Sfærisk pulver strømmer konsekvent gjennom et kledningshode eller en sprøytepistol og produserer en tettere avsetning enn uregelmessig knust materiale.
Partikkelstørrelsen er tilpasset prosessen du har tenkt å kjøre:
- Omtrent 15 til 45 mikron for laserkledning og additiv produksjon, der fine lag og glatte spor er nødvendig.
- Omtrent 45 til 106 mikron for høyhastighets oksygendrivstoff og plasmasprøyting.
- Omtrent 53 til 150 mikron for plasmaoverført lysbue- og oksyacetylen-spraysveising, der høyere matehastigheter dominerer.
Når en levering ankommer, er tallene som er verdt å lese nøye den kjemiske analysen, partikkelstørrelsesfordelingen med D10, D50 og D90-verdier, oksygeninnhold, tilsynelatende og trykktetthet, strømningshastighet, partikkelmorfologi og nivået på satellitter og porøsitet. Et pulver som oppfyller kjemispesifikasjonen, men som har et høyt oksygeninnhold eller en bred størrelsesspredning, vil forårsake porøsitet og inkonsekvente avleiringer, og ingen operatørkunnskaper kompenserer fullt ut for det.
Få pulveret på delen
Påføring av pulveret er der de fleste belegningsproblemene begynner, og valget av prosess former alt nedstrøms. Laserkledning gir et tynt, presist spor med svært lav fortynning og en liten varmepåvirket sone, som passer tetningsflater, akseltapper og lokale reparasjoner. Spraying av oksygenbrensel med høy hastighet gir tette, lavoksidbelegg over større områder og er populært for ruller og hydrauliske stenger. Oksyacetylen-spraysveising forblir en pålitelig rute for tykkere avleiringer på ventilseter og lignende deler, mens plasmaoverført lysbue gir høye avsetningshastigheter for beskyttelse mot kraftig slitasje.
Uansett metode er kontrollene like: forvarmingstemperatur, pulvermatingshastighet, kjørehastighet, sporoverlapping og fortynning. Å få disse feil viser seg senere som sprekker, avskalling eller et belegg som ganske enkelt slites gjennom raskere enn forventet.
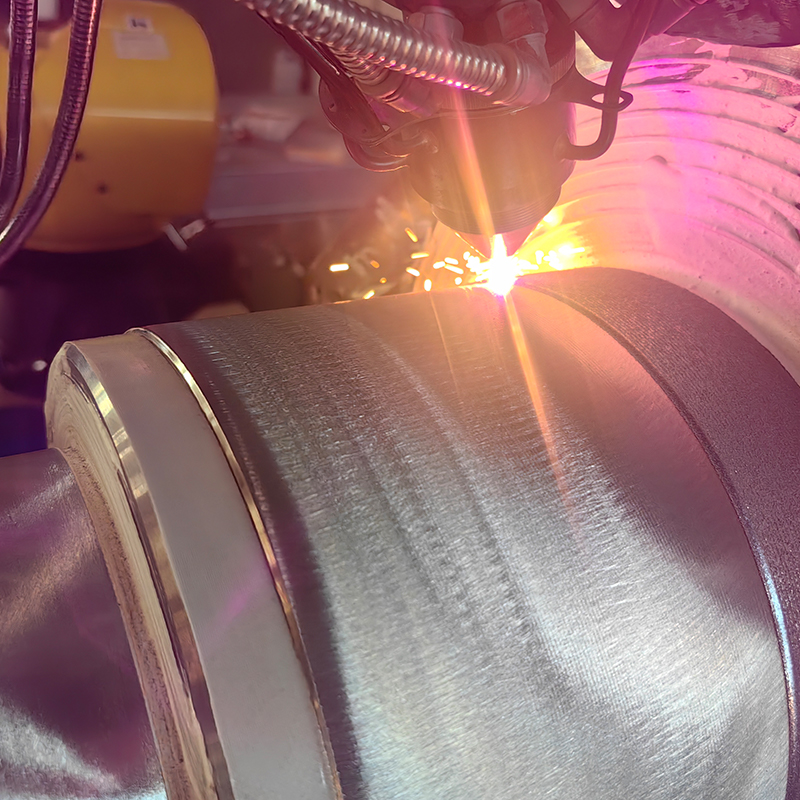 Laserbekledningsservice for overflatemodifisering og komponentreparasjon Laserbekledning for slitte ruller, skruer eller stempel og for overflatemodifisering; metallurgisk binding forbedrer slitasje, korrosjon, varme, oksidasjon eller elektriske egenskaper. Se produkt →
Fra belegg til ferdig komponent
Et belegg er bare så godt som delen under det. Mange kunder kommer til oss med en slitt rull, skrue eller stempel og en produksjonsfrist, og det de faktisk trenger er en ferdig komponent i stedet for en pulverspesifikasjon. I disse tilfellene går arbeidet fra pulvervalg til overflatebehandling, påføring av belegg, maskinering og sluttkontroll mot originaltegning.
Valser er det vanligste eksemplet: arbeidsruller, styreruller, laminære ruller og speilruller eller matte ruller er alle avhengige av en hard, jevn overflate som holder finishen under belastning. Skruer, akselhylser, foringer og pumpestempler følger samme logikk, med belegget valgt for den dominerende slitemekanismen og dimensjonene kontrollert slik at delen passer tilbake i maskinen uten modifikasjoner.
Velge riktig pulver: En praktisk sjekkliste
Hvis du begrenser en karakter, dekker denne sekvensen de fleste avgjørelsene som betyr noe:
- Identifiser den dominerende skademekanismen. Slitasje, adhesjon, kavitasjon, oksidasjon og korrosjon krever forskjellige kjemi.
- Bekreft servicetemperaturen. Varm hardhet hjelper bare hvis delen virkelig blir varm.
- Tilpass partikkelstørrelsen til prosessen, ikke omvendt.
- Sjekk karbonnivået mot din toleranse for sprekkdannelse og maskineringsvansker.
- Gjennomgå underlaget. Fortynning fra lavkarbonstål kan myke opp en høykarbidavsetning nær grensesnittet.
- Be om en prøve og kjør en prøvedel før du forplikter deg til en produksjonsbatch.
En ekstra merknad om kostnad: Fordi kobolt er dyrt, er den fornuftige tilnærmingen vanligvis å påføre det som et belegg eller et innlegg i stedet for å lage en hel komponent av det. Et beskjedent lag på rett sted overgår ofte en solid del laget av en billigere legering, til en brøkdel av materialkostnaden.
Vi har brukt år på å matche koboltbaserte legeringspulver til reelle slitasjeproblemer, og det ærlige svaret er at ingen enkelt klasse løser alt. Hvis du kan dele komponenten, driftstemperaturen og en beskrivelse av hvordan den aktuelle delen svikter, kan vi foreslå en kjemi, en partikkelstørrelse og en prosessrute som passer. Du er velkommen til å bla gjennom vår utvalg av legeringspulver for å se hvordan koboltkvalitetene ligger sammen med nikkel-, jern- og karbidfamiliene, eller send over en tegning og la oss jobbe gjennom detaljene med deg.