
Karbidpulver er den stillegående arbeidshesten bak noen av de hardeste og mest holdbare komponentene i moderne industri. Fra wolframkarbidkornet festet til en gruvebor til kromkarbidlaget som holder en papirmøllevalse i gang i årevis, bestemmer disse pulverene hvor godt en overflate motstår slitasje, erosjon og varme.
I denne guiden deler vi hva karbidpulver faktisk er, hvordan de produseres, hvordan hovedfamiliene er forskjellige, og hva du bør sjekke før du spesifiserer en. Notatene nedenfor kommer fra det daglige arbeidet hos Jiangsu Crystal Additive Manufacturing Co., Ltd., hvor vi produserer legerings- og karbidpulver og også påfører dem som belegg på kundedeler.
Hva er karbidpulver?
Karbidpulver er en finfordelt form av en karbidforbindelse, som betyr karbon kjemisk kombinert med et metall. Metallpartneren bestemmer personligheten til pulveret, og det er derfor familien er bred i stedet for singel:
- Wolframkarbid (WC) er den mest kjente og hardeste av de vanlige karbidene, brukt overalt hvor alvorlig slitasje må stoppes.
- Titankarbid (TiC) tilbyr høy hardhet ved lavere tetthet og finnes ofte i kermetskjær og stålbundet verktøy.
- Kromkarbid (Cr3C2) bytter litt hardhet for enestående motstand mot oksidasjon og varm korrosjon.
- Vanadium-, niob- og tantalkarbider vises i mindre mengder som kornveksthemmere i hardmetaller og verktøystål.
- Borkarbid og silisiumkarbid tjener nisjer der ekstremt høy hardhet eller lav vekt betyr mer enn seighet.
Ett punkt som forårsaker reell forvirring ved innkjøp: karbidpulver er ikke sementert karbid. Hårdmetall er den ferdige hardmetallen du får etter pressing og sintring av pulver sammen med et metallbindemiddel som kobolt eller nikkel. Pulveret er råstoffet; den sintrede innsatsen er produktet. Hold denne forskjellen i bakhodet, og spesifikasjonssamtaler blir mye enklere.
Hvordan karbidpulver lages
Karbotermisk reduksjon og direkte reaksjon
For wolframkarbid starter den klassiske ruten med wolframtrioksid blandet med kjønrøk og oppvarmet i en ovn ved omtrent 1400 til 2000 grader Celsius. Karbonet tar oksygenet bort som karbonmonoksid, og det som blir igjen er wolframkarbid. Prosesstemperatur, karbonforhold og oppholdstid avgjør om du ender opp med fin monokrystallinsk WC eller den hardere eutektiske blandingen av WC og W2C kjent som smeltet karbid.
Fresing, klassifisering og agglomerering
Den reagerte kaken blir deretter knust, malt og klassifisert. Jet- og kulefresing reduserer partikkelstørrelsen, mens luftklassifisering og sikting kutter fordelingen i brukbare kvaliteter. For termisk spray- og laserkledning blir pulver ofte spraytørket til sfæriske agglomerater og deretter sintret, noe som gir god flytbarhet og en forutsigbar smelteoppførsel. Plasma sfæroidisering går et skritt videre og produserer jevne, helt tette kuler for pulvermatere som krever de strammeste flytegenskapene.
Hva vi sjekker på hver batch
- Partikkelstørrelsesfordeling målt ved laserdiffraksjon, ikke bare et siktområde.
- Totalt karbon, fritt karbon og oksygeninnhold, siden oksygen er fienden til beleggvedheft.
- Kjemisk sammensetning av XRF og ICP, inkludert sporelementer som påvirker korrosjonsadferd.
- Tilsynelatende tetthet, tapptetthet og Hall-strømningshastighet for fôringskonsistens.
- Fase og mikrostruktur under mikroskopet, for å bekrefte WC til W2C-forholdet.
Batch-to-batch stabilitet er det som skiller en leverandør fra en kilde. Når en belegningslinje kjører de samme parameterne i flere måneder, vil et skifte i partikkelstørrelse eller oksygennivå vise seg som porøsitet eller for tidlig slitasje, lenge før det vises i et sertifikat.
De viktigste karbidpulverfamiliene med et blikk
Tabellen nedenfor oppsummerer familiene vi oftest ser i slitasje-, korrosjons- og høytemperaturarbeid. Hardhetsverdier er typiske mikrohardhetsområder for karbidfasen og vil variere med karakter, renhet og målemetode.
| Familie | Typisk hardhet (HV) | Enestående egenskap | Vanlig bruk |
|---|---|---|---|
| Monokrystallinsk WC | 1800-2400 | Blokkerte, skarpe korn med høy seighet | Skjæreverktøy, sliteplater, boreinnsatser |
| Sammensmeltet WC / W2C | 2500-3000 | Hardeste vanlige wolframkarbid, utmerket slitestyrke | Hardfacing, HVOF-belegg på gruvedrift og pumpedeler |
| Titankarbid (TiC) | 2800-3200 | Meget hard, lav tetthet, kjemisk stabil | Cermet-innsatser, stålbundet verktøy |
| Kromkarbid (Cr3C2) | 1300-1800 | Enestående oksidasjonsmotstand ved forhøyet temperatur | Tetninger, kjelerør, varmeseksjonsbelegg |
| Nikkel-wolframkarbidblandinger | Matrise 400-700 | Harde partikler i en tøff, korrosjonsbestandig matrise | Ventiler, pumpehylser, hydrauliske stenger |
| Borkarbid (B4C) | 2900-3800 | Ekstrem hardhet med svært lav tetthet | Dyser, sprengningsutstyr, skjerming |
Når et enkelt karbid ikke er nok, kombinerer komposittpulver harde faser med en metallisk matrise slik at belegget kan ta både slag og slitasje. Denne kombinasjonen er grunnen til at mange av våre kunder går fra en ren karbid til en komposittkvalitet når deres bruk involverer både glideslitasje og sjokkbelastning.
 Karbid kompositt pulver Vårt karbidkomposittpulver er et industrielt materiale med høy ytelse som kombinerer en rekke karbider. Den har ekstremt høy hardhet, slitestyrke og utmerket... Se produkt →
Velge riktig karbidpulver
Spesifikasjonsark har en tendens til å se like ut, men små forskjeller endrer levetiden dramatisk. Dette er variablene som betyr mest i praksis:
- Partikkelstørrelsesfordeling. HVOF- og plasmasystemer kjører vanligvis et kutt som -45 15 mikron, mens plasmaoverført lysbue og laserkledning foretrekker grovere fraksjoner som mates jevnt og avsettes effektivt.
- Morfologi. Kantete, knuste pulver legges godt inn og er økonomiske; sfæriske, agglomererte og sintrede pulvere flyter bedre og gir tettere, mer jevne belegg.
- Kjemi og fasebalanse. Totalt karbon, fritt karbon og WC til W2C-forholdet avgjør både hardhet og risikoen for sprø sprekkdannelse under bruk.
- Oksygeninnhold og renhet. Lite oksygen beskytter vedheft og reduserer porøsitet; uønskede metallspor kan ødelegge korrosjonsytelsen i kjemiske miljøer.
- Matrise- eller bindemiddelinnhold. En tøffere nikkel- eller koboltmatrise ofrer litt hardhet for slagfasthet og korrosjonsbeskyttelse mellom de harde partiklene.
- Konsistens over tid. En stor gruppe betyr lite. Spør hvordan leverandøren kontrollerer distribusjon og kjemi på tvers av produksjonsserier.
Hvis du vil ha en mer detaljert sammenligning av karakterer og produksjonsruter, vår artikkel om karbidpulvertyper og spesifikasjoner går gjennom valglogikken trinn for trinn.
Hvor karbidpulver går til arbeid
Termisk spray er den største påføringen. Høyhastighets oksy-drivstoff- og plasmasprøyting gjør karbidpulver til tette, godt festede belegg på pumpehjul, ventilseter, tetningsringer og papir- eller filmruller. Laserkledning og plasmaoverført lysbuebelegg gjør noe lignende med en metallurgisk binding, som ofte er det beste svaret for deler som er utsatt for kraftig støt.
Utvendige belegg er karbidpulver utgangspunktet for skjæring av innsatser, bor, gruvehakker, sliteplater og en lang liste med maskinkomponenter der slitasje rett og slett ikke kan tolereres. Landbruk, sement, stål, olje og gass og kraftproduksjon er avhengig av det, vanligvis uten at operatørene noen gang ser selve pulveret.
 Tungsten Carbide termisk spraypulver Komposittkarbidlegeringer er designet for å møte utfordringene med ganske merkelige arbeidsforhold. Enten det er høytemperaturgasserosjon, alvorlig steinslitasje eller molt... Se produkt →
Fra pulver til ferdig slitedel
En fordel med å samarbeide med en produsent som også driver egen malingsverksted er kontinuitet. Det samme teamet som kontrollerer partikkelstørrelse og kjemi kan gi råd om avsetningsprosessen og deretter levere den ferdige delen. Våre belegningstjenester dekker laserkledning, oksyacetylenspraysveising, plasmakeramisk belegg, plasmakledning og supersonisk sprøyting, noe som betyr at anbefalingen følger servicebetingelsene i stedet for salgskatalogen.
Den kjeden ender i tilpassede slitasjekomponenter: ruller, aksler, hylser, foringer, stempler og skrueelementer bygget etter tegning. Turbinlagsruller, speilruller, laminære strømningsvalser og sprekkpumpestempler har alle samme krav, en hard overflate over en tøff kjerne.
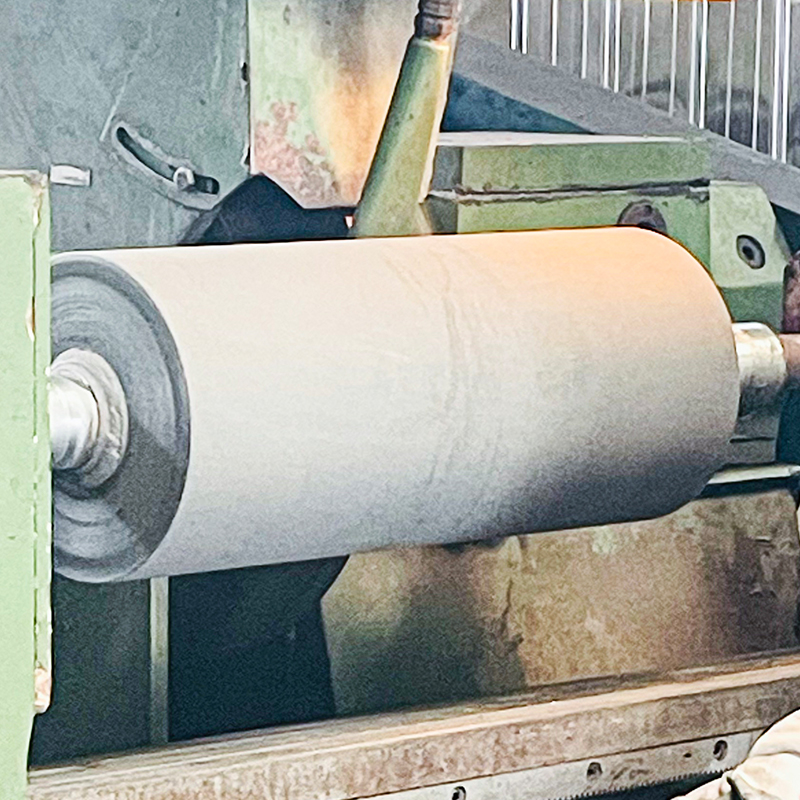 Tilpasset wolframkarbidbelagt rulle Slitebestandige karbidbøsninger tilpasset LÆR MER Se produkt →
Å velge karbidpulver er egentlig en samtale om driftsforhold. Send oss underlaget, slitemekanismen, temperaturen, forventet beleggtykkelse og prosessen du planlegger å bruke, så kan vi raskt begrense området i stedet for å gjette. Hvis du fortsatt utforsker materialsiden, start med pulverfamiliene i vår serie av karbid- og legeringspulver og match karakteren til jobben. Denne tilnærmingen har holdt valser, pumper og skjæreverktøy i gang lenger for kundene våre, og det koster vanligvis mindre enn å lære leksjonen i felten.