
Et slampumpestempler eller en laminærstrømningsvalse svikter sjelden på grunn av tretthet. Skaden starter på overflaten: slitasje, erosjon eller gjentatt mekanisk kontakt fjerner materialet til komponenten ikke lenger holder toleransen. Det mest praktiske industrielle svaret er et lag med karbidkomposittpulver avsatt ved termisk spray, kledning eller sveising. Riktig spesifisert, det laget varer lenger enn ubelagt stål med stor margin; spesifisert dårlig, det mislykkes tidlig av årsaker som er helt unngåelige. Denne artikkelen forklarer hva karbidkomposittpulver er, hvordan det produseres, og hvordan du velger en kvalitet som fungerer i virkeligheten.
Hva er karbidkomposittpulver?
Karbidkomposittpulver er konstruerte materialer som kombinerer en hard karbidfase med et duktilt metallbindemiddel. Karbidfasen, vanligvis wolframkarbid (WC) eller kromkarbid (Cr3C2), gir hardhet og slitestyrke. Bindemidlet, typisk kobolt eller en nikkellegering, holder karbidpartiklene sammen, absorberer slagenergi og gir avsetningens seighet.
Ordet "sammensatt" markerer det viktige skillet. Et rent karbidpulver er i hovedsak en enkelt forbindelse. Et komposittpulver er en designet blanding der fine karbidpartikler er jevnt fordelt gjennom en metallmatrise. Når det føres gjennom en sprøytepistol eller kledningshode, smelter pulveret og stivner igjen som et belegg som oppfører seg som en metallmatrisekompositt: hardt nok til å motstå slitasje, men likevel tøft nok til å takle mekaniske støt.
 Karbidkomposittpulver for slitesterkt belegg Dette pulveret blander flere karbider med et metallbindemiddel for høy hardhet og korrosjonsbestandighet. Dens jevne partikkelfordeling passer til HVOF- og HVAF-sprøyting, noe som gjør den relevant for verktøy og deler som er utsatt for slitasje og oksidasjon. Se produkt →
I praksis er karbidpartikkelstørrelse og bindemiddelinnhold de to spakene som styrer beleggets oppførsel. Finere karbidpartikler gir jevnere, tettere overflater som motstår finpartikkelerosjon godt; grovere karbider tåler slitasje, men etterlater en grovere overflate. Bindemiddelinnholdet ligger vanligvis mellom 10 og 25 vektprosent: mer bindemiddel gir seighet, mens mindre bindemiddel øker hardheten på bekostning av sprøhet. Kjøpere i slitasjekritiske bransjer hopper i økende grad over generiske varekvaliteter og spesifiserer komposittpulver formulert for en kjent feilmodus.
Hvordan karbidkomposittpulver lages
Tre faktorer bestemmer mesteparten av ytelsesforskjellen mellom godt og dårlig karbidkomposittpulver: produksjonsruten, pulverstørrelsen og kvaliteten på karbid-bindemiddelgrensesnittet.
Sintret og knust
En blanding av karbid og bindemiddel sintres til en solid blokk, deretter knuses og klassifiseres til pulver. De resulterende partiklene er kantete og blokkerte. Denne ruten produserer tette, sterke partikler og er vanlig i HVOF-sprøyting, der beleggstettheten betyr mer enn perfekt sfærisk tilførsel.
Agglomerert og sintret
Fint karbid- og bindemiddelpulver blandes med et organisk bindemiddel, spraytørkes til sfæriske agglomerater og sintres for å smelte sammen fasene og fjerne den organiske komponenten. Sfæriske partikler flyter jevnere gjennom pulvermatere og produserer mer konsistente belegg, og det er grunnen til at denne ruten dominerer supersonisk sprøyting og laserkledning.
Pulverdimensjonering
Det siste klassifiseringstrinnet setter partikkelstørrelsesfordelingen. Grove kutt bygger raskt tykke lag, men etterlater en grovere overflate; fine kutt gir tette, glatte belegg, men mates mindre lett. Leverandører som kontrollerer både skjærepunktene og fordelingsformen gir belegningsingeniøren en mye mindre prosessvariasjon å håndtere.
| Produksjonsrute | Partikkelform | Typisk bruk |
|---|---|---|
| Sintret og knust | Kantete, blokkete | HVOF-belegg, tette avleiringer |
| Agglomerert og sintret | Sfærisk, porøs | Termisk spray, laserkledning, jevn fôring |
Vanlige komposisjoner og hva hver enkelt er for
To systemer dominerer industriell praksis: WC-Co og Cr3C2-NiCr. Å kjenne de praktiske grensene for hver unngår de vanligste spesifikasjonsfeilene.
| System | Hardhet | Maks service temp. | Nøkkelstyrke | Typisk bruk |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Ca 450 °C | Slitestyrke, seighet | Skjæreverktøy, slitedeler, verktøyskjøter |
| WC-Ni eller WC-Co-NiCr | 1000–1200 HV | Omtrent 500 °C | Bedre korrosjonsbestandighet | Ruller, aksler, hydrauliske komponenter |
| Cr3C2-NiCr | 800–1000 HV | Omtrent 850 °C | Høy temperatur slitasje og oksidasjonsmotstand | Turbindeler, høytemperatursleider, dyser |
Hurtigvalgsregelen er enkel. Hvis komponenten kjører kjølig og slitasje er hovedfienden, er WC-Co standard. Hvis det er korrosjon, flytt til et nikkelbasert bindemiddel. Hvis overflatetemperaturen overstiger 500 °C, er Cr3C2-NiCr vanligvis den rette familien.
Hvor karbidkomposittpulver leverer verdi
Karbidkomposittpulver tjener sine kostnader i miljøer hvor nedetid er dyrt og utskifting er vanskelig.
- Slitasjebestandige belegg for prosessutstyr: ruller, akselhylser, foringer, stempler og stempelstenger er vanlige kandidater. Et wolframkarbidbelegg påført ved supersonisk sprøyting eller HVOF forlenger overflatens levetid flere ganger sammenlignet med herdet stål.
- Skjære- og boreverktøy: gruvebiter, veifreser og metallskjæreinnsatser er avhengige av WC-baserte kompositter for hardhet ved skjærekanten.
- Reparasjon og reproduksjon: slitte deler gjenoppbygges med laserkledning eller plasmakledning med en karbidkompositt, gjenoppretter dimensjoner og forbedrer den opprinnelige spesifikasjonen på samme tid.
- Komponenter med høy temperatur: Cr3C2-NiCr-belegg beskytter deler i gassturbin- og forbrenningsmiljøer der hardhet alene ikke er nok.
 Tungsten Carbide Thermal Spray Powder Series Konstruert for termiske spray- og kledningsprosesser, inkluderer denne serien kobolt- og nikkelmatriselegeringer med variert karbidinnhold. Den tar for seg høytemperaturerosjon, steinslitasje og smeltet metallkorrosjon, og støtter reparasjons- og OEM-beleggapplikasjoner. Se produkt →
For en beleggpåføring må pulveret passe til sprøyteprosessen og måloverflatefinishen. Termiske spraykvaliteter er konstruert for konsekvent fôr- og partikkelmorfologi, og det er grunnen til at bruk av et dedikert termisk spraypulver vanligvis slår å trykke en generisk kvalitet i bruk. Den samme tankegangen gjelder reparasjonsarbeid: i stedet for å kassere en dyr aksel eller vals på grunn av lokal slitasje, kan en butikk bygge overflaten tilbake med en karbidkompositt og fullføre den til den opprinnelige toleransen. Den reparerte delen overgår ofte originalen, fordi den konstruerte overflaten aldri var en del av det opprinnelige designet.
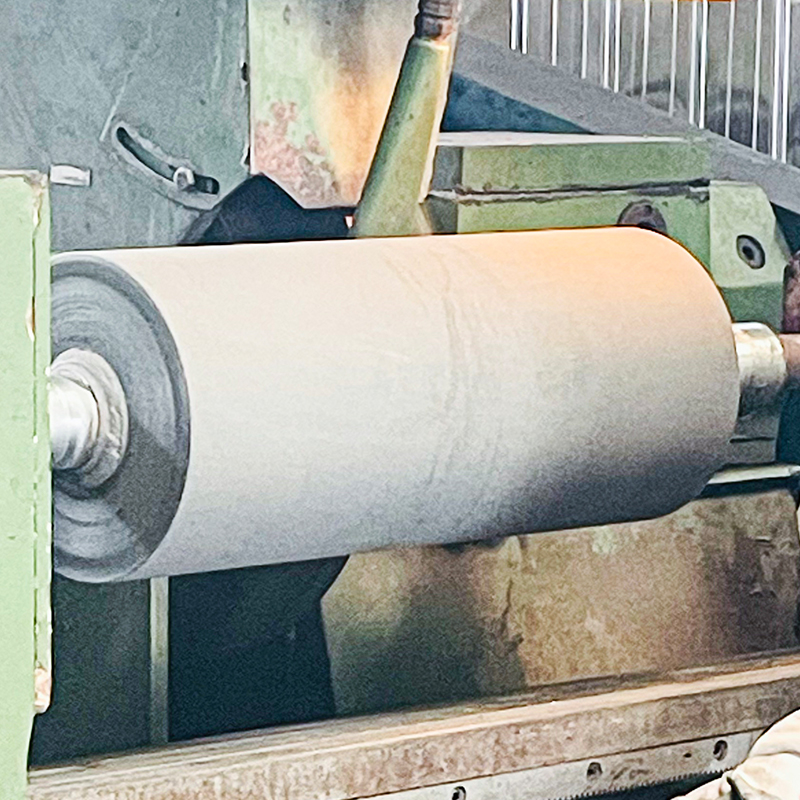 Tilpassede Tungsten Carbide-belagte komponenter Dette tilbudet gir belagte valser, foringer og aksler klar til å installere med wolframkarbid- eller keramiske overflater. Den passer for anlegg som søker kvalifiserte belagte deler uten interne belegningstrinn, og gir slitestyrke for krevende oppgaver. Se produkt →
For OEM-deler og erstatningskomponenter foretrekker mange fabrikker en komplett belagt komponent fremfor et eget belegningstrinn. Tungsten-karbidbelagte valser, stempler og hylser leveres deretter klar til installasjon, med belegget allerede kvalifisert for den angitte bruken.
Hvordan velge riktig karakter
Valget starter med driftstilstanden, ikke med pulverkatalogen. Arbeid gjennom disse punktene i rekkefølge og kandidatlisten smalner raskt.
- Identifiser den dominerende slitasjemodusen. Slitasje, erosjon, glideslitasje og kavitasjon favoriserer forskjellige karbidstørrelser og bindemiddelinnhold.
- Still inn servicetemperaturen. Over ca. 500 °C mister WC-baserte kompositter hardhet og belegget kan degraderes; bytte til Cr3C2-NiCr.
- Sjekk det kjemiske miljøet. Nikkelbindemidler motstår vannholdig korrosjon langt bedre enn kobolt i mange prosessvæsker; sur service kan kreve en forseglet eller spesialitet karakter.
- Velg partikkelstørrelsesfordelingen. Den kontrollerer beleggtetthet, overflateruhet og maksimal praktisk beleggtykkelse.
- Tilpass pulveret til prosessen. HVOF og supersonisk sprøyting trenger en størrelse kutt som mates pålitelig; laserkledning trenger et annet vindu; oxyacetylen spraysveising tåler et bredere spekter.
En vanlig feil er å velge utelukkende på hardhet. Belegget med det høyeste Vickers-tallet kan svikte tidlig hvis bindemidlet korroderer eller brukstemperaturen myker matrisen. Dette er grunnen til at erfarne kjøpere gir leverandøren hele driftsbildet, inkludert temperatur, media, slitasjemodus og mål for overflatefinish, i stedet for bare en hardhetsverdi. En god ressurs for å sammenligne egenskaper på tvers av hele materialfamilien er vår karbidkomposittpulvertype og valgguide, som dekker de samme beslutningene mer i dybden.
Når en karakter er på listen, lukkes verifiseringen. En rask metallografisk sjekk bekrefter karbidfordeling og porøsitet, mens en hardhetsovergang over belegglaget viser om avsetningen samsvarer med spesifikasjonen. For kritiske komponenter betyr testing av bindestyrke og prosessdokumentasjon like mye som selve pulverkjemien.
Konklusjonen er enkel. Karbidkomposittpulver er ikke et enkelt materiale; det er et designsystem. Karbidkjemi, bindemiddelmetallurgi, produksjonsvei og partikkelstørrelse forskyver det endelige resultatet. Få dem riktig, og en belagt komponent blir et planlagt vedlikeholdselement i stedet for en nødfeil. Ta dem feil, og ingen beleggtykkelse vil redde jobben.
Hver slitasjekritisk applikasjon starter med en klar definisjon av feilmodusen og servicekonvolutten. Når disse er kjent, kan det riktige karbidkomposittpulveret spesifiseres, påføres og verifiseres, og anlegget får det det faktisk trenger: en overflate som varer til det planlagte vedlikeholdsvinduet.